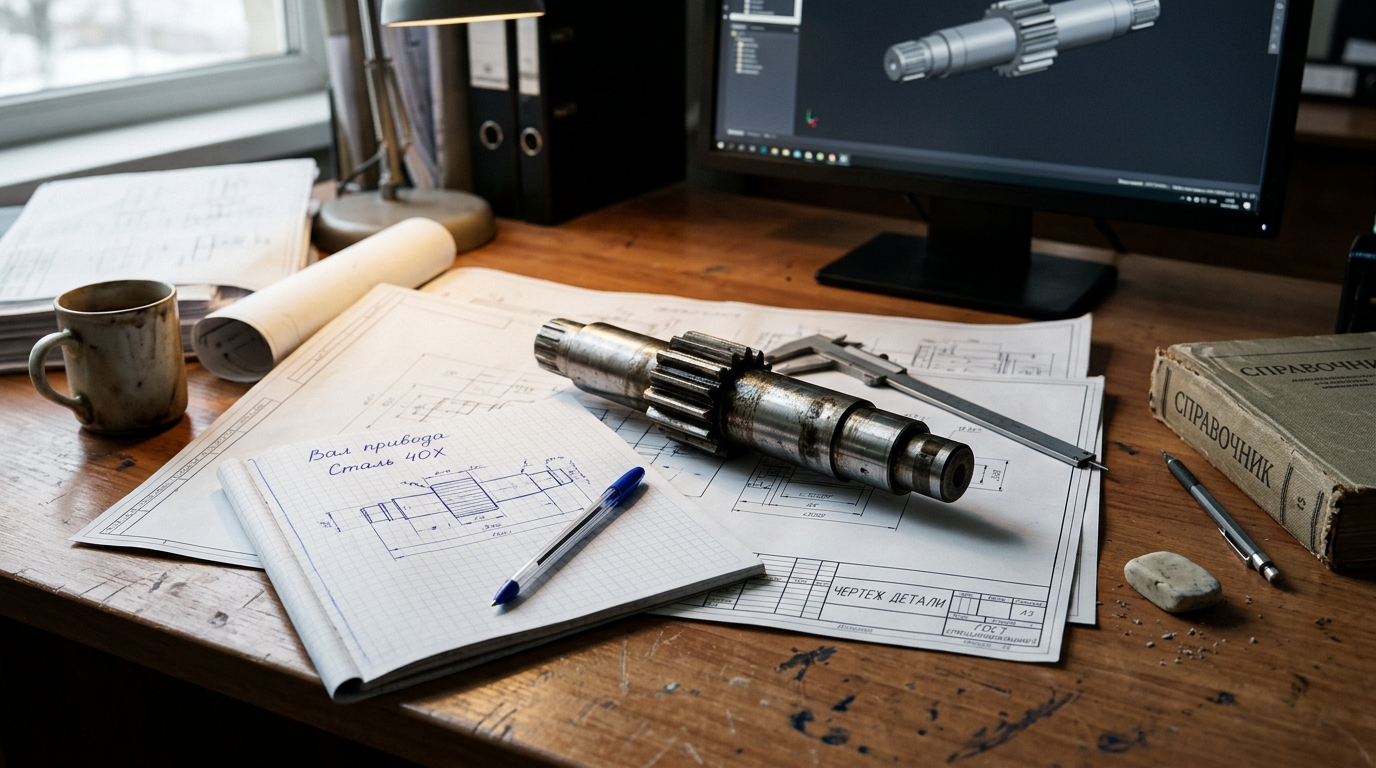
На любом действующем производстве рано или поздно случается знакомая многим ситуация: импортный станок встает из-за поломки какой-нибудь хитрой муфты или вала, а завод-изготовитель либо прекратил существование, либо запрашивает за поставку копеечной запчасти три месяца ожидания и баснословную сумму. Бывает и иначе — на складе лежит идеальный образец чужого изделия, производство которого хочется освоить на собственных мощностях, но технической документации на него никогда не существовало в вашем архиве.
В обоих случаях отправной точкой становится физический образец. Однако между деталью, лежащей на верстаке, и готовым документом, который можно без страха отдать токарю или оператору станка с ЧПУ, лежит огромная пропасть. В инженерной среде процесс восстановления документации по натурному образцу называют обратным проектированием, и у него есть свои негласные правила, нарушение которых приводит к полному контейнеру металлической стружки и бракованным заготовкам.
Почему нельзя просто переписать показания со штангенциркуля
Первая и самая частая ошибка при попытке снять чертеж с готового изделия — слепое копирование тех цифр, которые показал измерительный инструмент. Представьте, что вам в руки попал изношенный зубчатый вал или крыльчатка насоса, проработавшая в агрессивной среде несколько лет. Если вы замерите посадочную шейку под подшипник и увидите на экране микрометра условные 39,94 мм, перенос этого числа в чертеж станет фатальной ошибкой.
Любое бывшее в употреблении изделие несет на себе следы выработки, пластических деформаций, коррозии или кустарного ремонта. Но даже если деталь совершенно новая, только что из коробки, она все равно изготовлена с определенной погрешностью в пределах поля допуска. Конструктор, снимающий размеры, должен не просто фиксировать фактическую геометрию, а буквально «читать» замысел автора этой детали. Ему необходимо понять, с чем именно сопрягается эта поверхность, работает ли она на трение, должна ли садиться с натягом или со свободным зазором, и уже на основе этого анализа вернуть размер к его номинальному значению, назначив правильный квалитет точности.
Именно поэтому полноценный реверс-инжиниринг всегда начинается не с обмеров, а с выяснения условий работы узла. Инженер сначала определяет базовые поверхности — те самые печки, от которых предстоит «плясать» при простановке всех остальных размеров и от которых деталь будут выставлять в станочном приспособлении при обработке.
Инструментарий: от ручного мерителя до лазера
Выбор способа снятия геометрии напрямую зависит от того, что именно лежит перед вами на столе. Для простых тел вращения, плит, кронштейнов и втулок вполне достаточно классического набора инструментального цеха. Хороший штангенциркуль, микрометр, нутромер, угломер, набор радиусных и резьбовых шаблонов в руках опытного специалиста творят чудеса. Ручной обмер хорош тем, что конструктор сразу чувствует деталь, видит следы фрезы или резца, понимает, какая поверхность обрабатывалась за один установ, а какая — за несколько, и сразу набрасывает на бумаге грамотный эскиз.
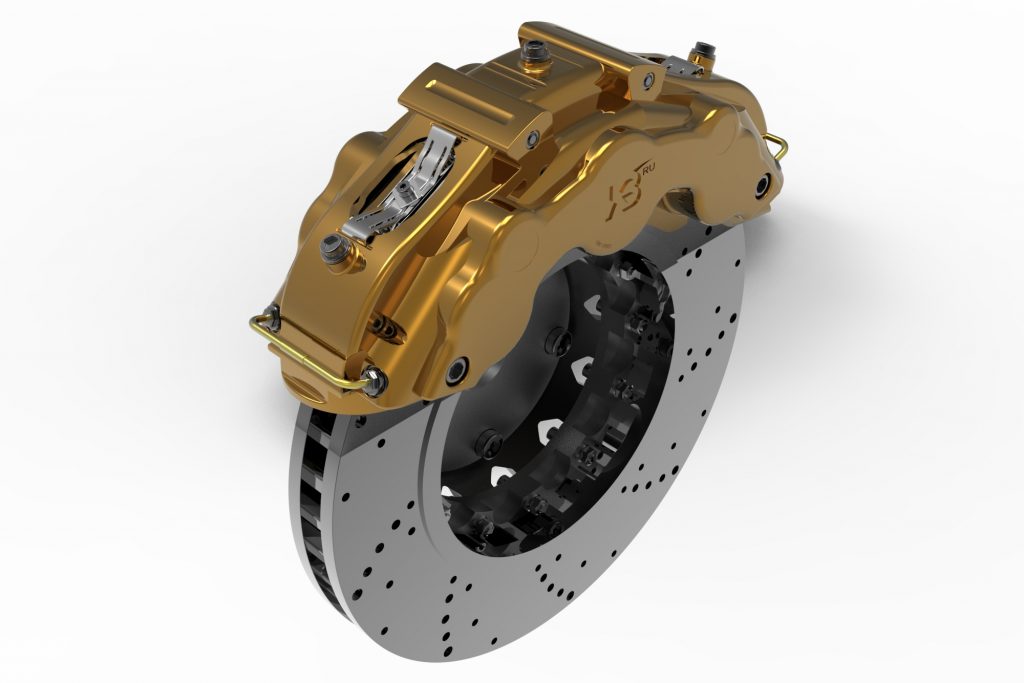
Совсем другое дело, когда речь заходит о сложнопрофильных изделиях: литых корпусах редукторов, лопаточных аппаратах, штампованных кузовных элементах или пластиковых корпусах приборов с бионическим дизайном. Пытаться промерить криволинейную поверхность штангенциркулем по точкам — занятие неблагодарное и заведомо неточное. В таких случаях на помощь приходит оптическое или лазерное 3D-сканирование, а также координатно-измерительные машины (КИМ).
Сканер за считанные минуты создает облако точек или полигональную сетку (обычно в формате STL), которая с микронной точностью повторяет рельеф образца, включая все его вмятины, царапины и литейные уклоны. Но сама по себе скан-копия — это еще не чертеж и даже не полноценная математическая модель. Это лишь цифровой слепок, «заготовка», которую еще предстоит превратить в инженерный документ.
Рождение твердотельной модели и разгадка материала
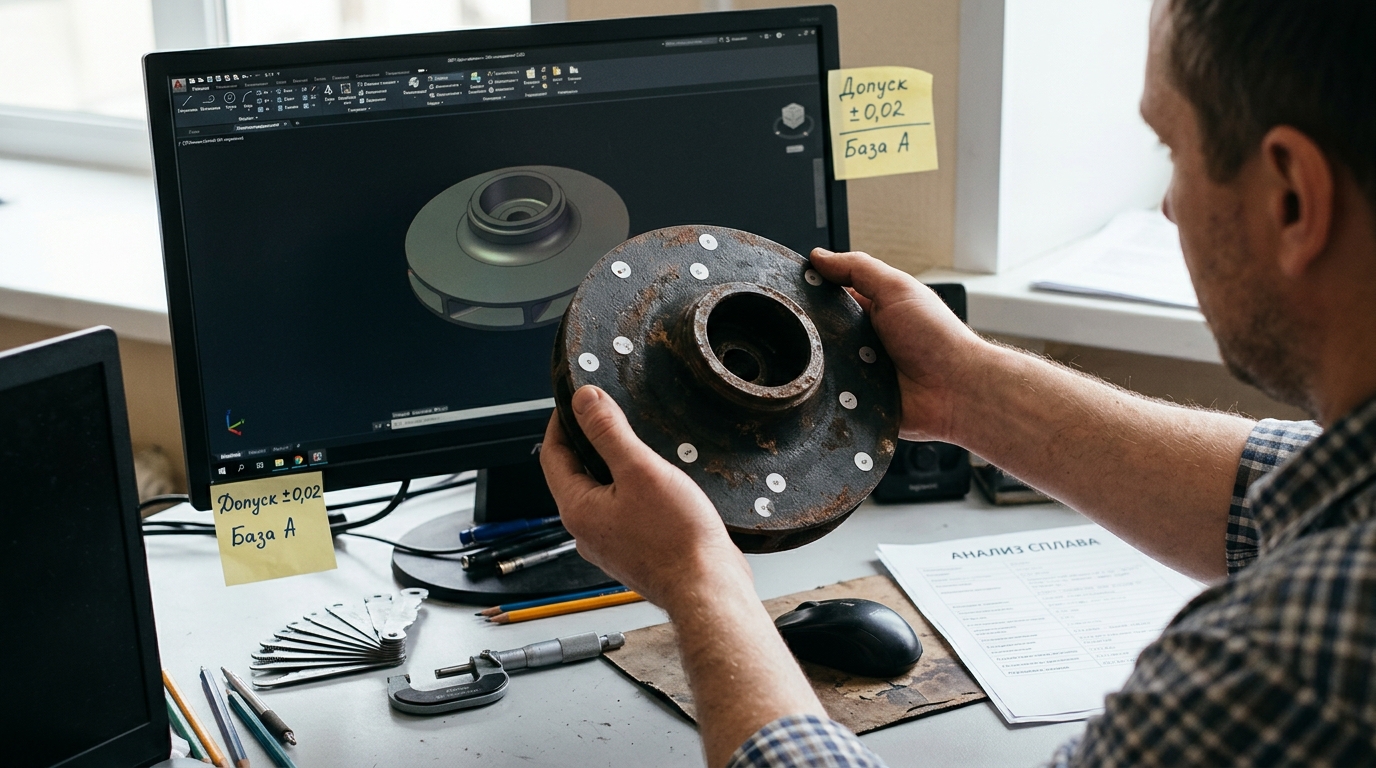
В современном проектировании практически никто не чертит сразу в двумерной плоскости с помощью электронных аналогов кульмана. Гораздо надежнее и технологичнее сначала выполнить 3D моделирование изделия в профессиональной CAD-системе на основе собранных обмеров или поверх полигональной сетки скана.
Работая в трехмерном пространстве, инженер отсекает все лишнее: выравнивает «поплывшие» от износа оси, достраивает сколотые зубья шестерен, приводит хаотичные радиусы скруглений к стандартному ряду и выстраивает строгую параметрическую историю построения. Если восстанавливается не одна деталь, а целый сборочный узел, трехмерная сборка сразу покажет все ошибки обмера: детали либо соберутся на экране без пересечений, либо одна войдет в другую, сигнализируя о том, что где-то при замерах закралась неточность.
Параллельно с геометрией решается еще один важнейший вопрос, о котором часто забывают новички: из чего сделана деталь и как она закалена? Чертеж без указания марки материала и технических требований к термообработке или покрытию — это просто красивая картинка. Если вы выточите нагруженный палец экскаватора из обычной «сырой» стали Ст3 вместо легированной 40Х с объемной закалкой и ТВЧ поверхности, он срежется в первый же час работы. Поэтому при создании документации по образцу деталь нередко отправляют в лабораторию. Спектральный анализ позволяет за минуту узнать точный химический состав сплава и подобрать отечественный аналог по ГОСТу, а замер твердомером в разных зонах детали раскрывает секреты ее термической обработки.
От модели к рабочему чертежу по ЕСКД
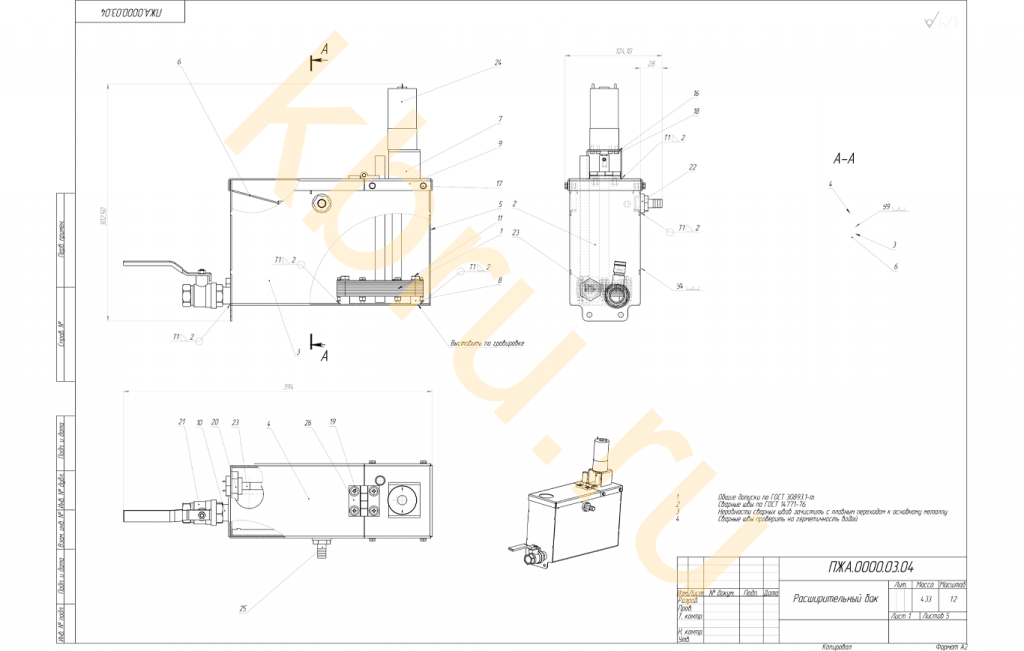
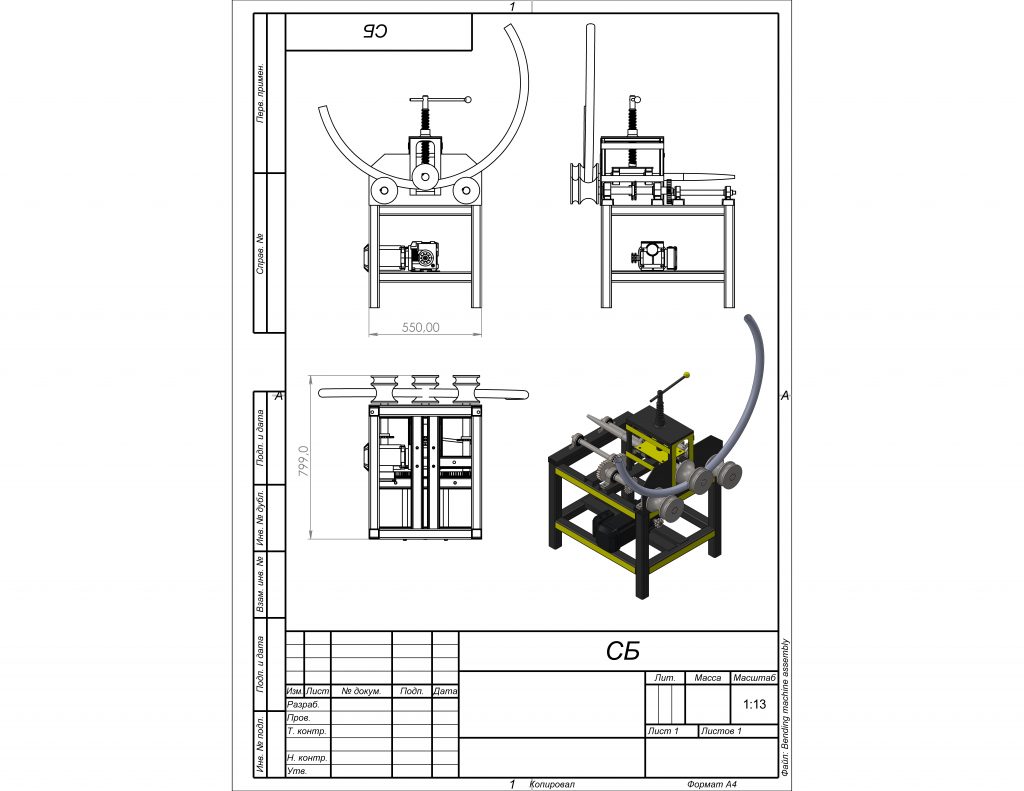
Финальный аккорд всей работы — создание самого плоского чертежа с трехмерной модели и наполнение его инженерным смыслом. Компьютер способен в два клика сгенерировать виды, разрезы и сечения, но сделать документ читаемым и пригодным для цеха может только человек.
На этом этапе конструктор расставляет размеры так, чтобы рабочему у станка не приходилось стоять с калькулятором и высчитывать недостающие координаты. Назначаются шероховатости поверхностей, допуски формы и расположения — соосность, перпендикулярность, торцевое или радиальное биение. Прописываются технические требования: чем покрыть деталь для защиты от коррозии, какие кромки притупить, как промаркировать готовое изделие. Все это оформляется в строгом соответствии с правилами ЕСКД, чтобы технолог на любом заводе страны прочитал чертеж однозначно и без лишних вопросов.
Самостоятельно пройти весь этот путь без профильного образования и измерительной базы крайне сложно — слишком велик риск упустить неочевидный технологический нюанс, который всплывет только на этапе сборки готовой партии. Поэтому, когда на кону стоит бесперебойная работа оборудования или запуск серийного продукта, предприятия предпочитают доверять выполнение и разработка чертежей на заказ профильным специалистам. В конечном счете грамотно разработанный по образцу чертеж окупается с первой же изготовленной детали, которая встает на свое посадочное место как родная, без доработки напильником и долгих подгонок по месту.